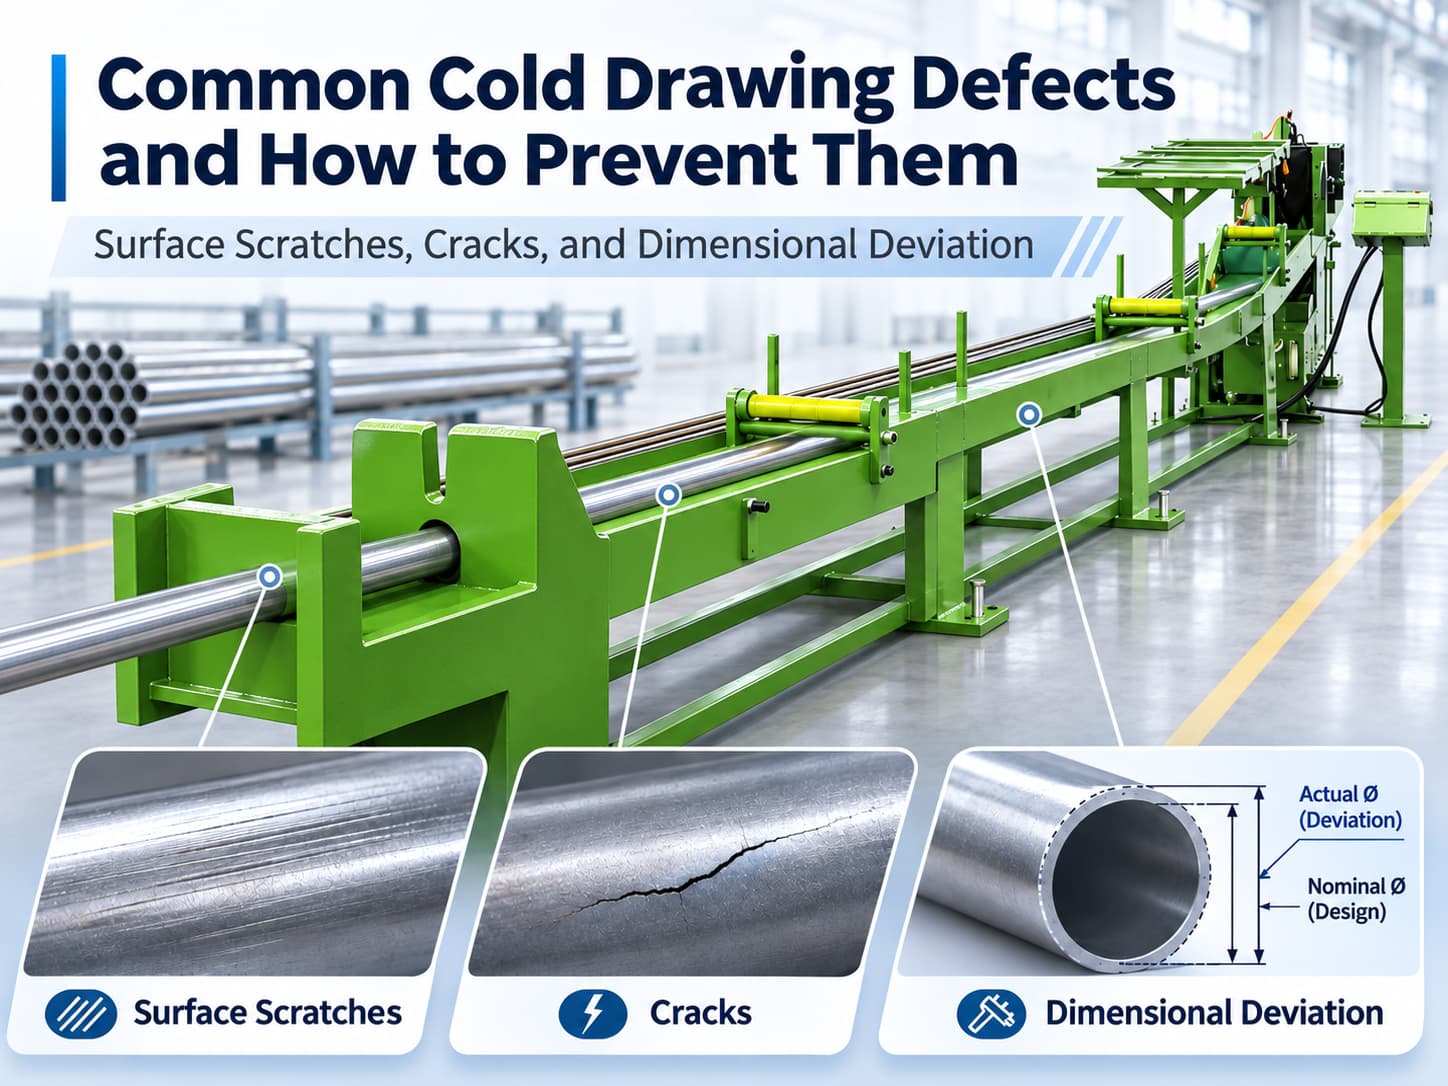
Поверхностные царапины, трещины и отклонения размеров — распространённые дефекты процесса холодной вытяжки. Их причинами могут быть износ волок, недостаточная смазка, чрезмерное обжатие за проход или нестабильное качество исходного материала.
Эти дефекты ухудшают качество поверхности, точность размеров и целостность материала, что может повысить процент брака и производственные затраты.
Чтобы предотвратить дефекты холодной вытяжки, производителям следует определить характер дефекта, проверить соответствующие технологические условия и устранить первопричину до продолжения производства.
В этом руководстве рассматриваются причины трёх распространённых дефектов холодной вытяжки, практические методы их устранения, а также то, как подходящее оборудование помогает поддерживать стабильное качество продукции.
1. Обзор распространённых дефектов холодной вытяжки
Дефекты холодной вытяжки обычно выявляются визуальным осмотром, измерением размеров и испытаниями материала. В таблице ниже приведены три распространённые проблемы и факторы, которые следует проверить в первую очередь.
| Дефект | Типичные признаки | Основные причины |
|---|---|---|
| Поверхностные царапины | Продольные следы, канавки, задиры на поверхности | Плохая смазка, повреждение волоки, загрязнения |
| Трещины | Поверхностные надрывы, внутренние трещины | Чрезмерное обжатие, недостаточная пластичность, дефекты материала |
| Отклонение размеров | Колебания диаметра, овальность, неравномерная толщина стенки | Износ волоки, несоосность, разброс параметров исходного материала |
Разные дефекты могут иметь общие причины. Однако не следует одновременно менять несколько технологических параметров, пока не установлена наиболее вероятная причина.
2. Поверхностные царапины: почему они возникают и как их предотвратить?
Поверхностные царапины обычно выглядят как линии или канавки вдоль направления вытяжки. Они ухудшают внешний вид изделия и могут вызывать проблемы при последующей механической обработке, нанесении покрытий или отделке.
Распространённые причины
Плохая смазка
Недостаточная или неравномерная смазка увеличивает трение между заготовкой и волокой, что может приводить к задирам на поверхности.
Повреждённые волоки
Поцарапанная или изношенная рабочая поверхность волоки может многократно оставлять одинаковые следы на протягиваемом материале.
Загрязнение материала
Окалина, металлические частицы или другие посторонние включения могут попадать между материалом и волокой и повреждать поверхность при вытяжке.
Как предотвратить поверхностные царапины
- Проверяйте равномерность нанесения, пригодность и чистоту смазки.
- Осматривайте волоки на наличие задиров, износа или повреждений поверхности.
- Очищайте исходный материал перед вытяжкой.
- Проверяйте направляющие и транспортное оборудование на предмет контактных повреждений.
3. Трещины: почему они возникают при холодной вытяжке?
Трещины появляются, когда материал не выдерживает деформации или напряжений, возникающих при обработке. В зависимости от материала и условий вытяжки они могут образовываться на поверхности или внутри.
В отличие от поверхностных царапин, трещины нарушают целостность материала и могут привести к отбраковке изделия.
Распространённые причины
Чрезмерное обжатие за проход
Большое уменьшение поперечного сечения может повысить напряжение вытяжки сверх допустимой деформационной способности материала и увеличить риск растрескивания.
Недостаточная пластичность материала
Холодная обработка повышает твёрдость многих металлов и снижает их остаточную пластичность. Если деформация накапливается за несколько проходов, дальнейшая вытяжка может привести к разрушению.
Неподходящая геометрия волоки или состояние материала
Неправильная геометрия волоки может создавать неблагоприятное течение материала и распределение напряжений. Уже имеющиеся дефекты материала также могут развиться в видимые трещины при вытяжке.
Как предотвратить трещины
- Разработайте подходящий график обжатий для данного материала и целевых размеров.
- Проверяйте исходный материал на наличие закатов, трещин и других дефектов.
- Убедитесь, что геометрия волоки соответствует требованиям вытяжки.
- При необходимости, с учётом склонности материала к наклёпу, предусмотрите промежуточный отжиг.
- Выясняйте причины аномального роста усилия вытяжки, прежде чем продолжать производство.
Как рассчитать обжатие за проход?
Относительное уменьшение площади сечения рассчитывается по формуле:
- A0: Исходная площадь поперечного сечения
- Af: Конечная площадь поперечного сечения
- R: Относительное уменьшение площади сечения, %
При волочении труб для расчёта площади поперечного сечения металла необходимо учитывать как наружные, так и внутренние размеры.
4. Отклонение размеров: почему точность вытяжки нестабильна?
Отклонение размеров возникает, когда готовое изделие не соответствует заданным допускам по диаметру, геометрии сечения или толщине стенки.
Это особенно важно для прецизионных прутков и труб, используемых в механической обработке, сборке и производстве промышленных компонентов.
Распространённые причины
Износ волоки
Износ волоки может постепенно изменять эффективные размеры формообразования, что приводит к колебаниям размеров в ходе производства.
Несоосность инструмента
Несоосность волоки, направления подачи и внутреннего инструмента может вызывать неравномерную деформацию или разнотолщинность стенки трубы.
Нестабильный исходный материал
Колебания исходных размеров, геометрии или свойств материала могут влиять на готовое изделие даже при неизменных настройках станка.
Как повысить точность размеров
- Осматривайте волоки и проверяйте их размеры.
- Поддерживайте правильную соосность волоки и оси подачи.
- Измеряйте исходный материал перед вытяжкой.
- Контролируйте условия вытяжки и выясняйте причины аномальных изменений.
- Измеряйте готовые размеры через установленные производственные интервалы.
При волочении труб недостаточно контролировать только наружный диаметр. Может потребоваться проверка толщины стенки, овальности и других заданных геометрических допусков.
Точность размеров — то же самое, что прямолинейность?
Нет. Точность размеров характеризует размер и геометрию поперечного сечения, а прямолинейность — отклонение от прямой продольной оси.
Изделие может соответствовать допуску по диаметру, но всё равно нуждаться в последующей правке.
Подробнее о том, как взаимодействуют условия вытяжки, отжига и правки, читайте в статье: Почему трубы снова изгибаются после отжига и выпрямления?
5. Чек-лист по устранению неисправностей при холодной вытяжке
При появлении дефекта в производстве первым шагом является определение его характера и того, какое технологическое условие следует проверить.
Приведённый ниже чек-лист помогает операторам расставить приоритеты при поиске неисправностей и избежать ненужных регулировок оборудования.
| Наблюдаемая проблема | Что проверить в первую очередь | Рекомендуемые действия |
|---|---|---|
| Непрерывные продольные царапины | Поверхность волоки | Проверить на задиры или повреждения |
| Хаотичные следы на поверхности | Смазка и чистота материала | Удалить загрязнения и проверить точки контакта |
| Трещины после вытяжки | График обжатий и состояние материала | Пересмотреть обжатие за проход и пластичность |
| Повторяющиеся поверхностные надрывы | Исходный материал | Проверить на наличие исходных дефектов |
| Постепенное изменение диаметра | Износ волоки | Измерить и проверить размеры волоки |
| Неравномерная толщина стенки трубы | Соосность инструмента и геометрия исходной трубы | Проверить волоку, оправку и исходные размеры |
| Различие размеров между партиями | Исходный материал и технологические записи | Сравнить спецификации материала и параметры вытяжки |
Какие производственные данные следует фиксировать?
При повторяющихся дефектах производителям следует документировать:
- Марку материала и исходные размеры
- Идентификацию и состояние волоки
- Обжатие за проход
- Условия смазки
- Скорость вытяжки и доступные данные об усилии вытяжки
- Результаты контроля и расположение дефекта
Фиксация этой информации помогает отличать единичные проблемы с материалом от повторяющихся проблем с инструментом или технологией.
6. Как правильное оборудование повышает качество холодной вытяжки?
Подходящее оборудование для холодной вытяжки обеспечивает стабильную подачу материала, контролируемые условия вытяжки и воспроизводимое производство.
Однако выбор оборудования должен основываться на характеристиках материала, требованиях к размерам, необходимом обжатии и объёме производства.
Холоднотянутая машина
Холоднотянутые машины HOREN предназначены для обработки металлических прутков, труб и проволоки.
Ассортимент включает станки для холодной вытяжки прутков и трубоволочильные станки с различными конфигурациями вытяжки для конкретных производственных задач.
Правильно подобранный волочильный стан обеспечивает необходимую тяговую способность, однако точность размеров и качество поверхности также зависят от подходящих волок, смазки и исходного материала.
Автоматический станок холодной вытяжки
Для производителей, которым требуется больший объём выпуска, HOREN предлагает автоматические станки холодной вытяжки .
Серия HS объединяет загрузку материала, подачу, гидравлический толкатель заострённого конца, вытяжку и выгрузку с помощью автоматизации под управлением ПЛК.
Эти системы особенно подходят для вытяжки прутков круглого, квадратного и шестигранного профиля.
Автоматизация сокращает повторяющиеся ручные операции и способствует стабильности производства, но сама по себе не устраняет дефекты, вызванные неподходящим инструментом или состоянием материала.
Многовалковый горизонтальный правящий станок
После холодной вытяжки некоторые изделия могут нуждаться в правке для соответствия окончательным требованиям к прямолинейности.
Многовалковые горизонтальные правящие станки HOREN обеспечивают последующую правку подходящих труб, прутков и проволоки.
Правку следует рассматривать как отдельную отделочную операцию, а не как способ устранения поверхностных царапин, трещин или выхода размеров сечения за пределы допуска.
Какое оборудование стоит рассмотреть?
| Производственная задача | Рекомендуемое оборудование |
|---|---|
| Контролируемое уменьшение размеров металлических прутков или труб | Холоднотянутая машина |
| Крупносерийное производство с автоматизированной подачей материала | Автоматический станок холодной вытяжки |
| Улучшение прямолинейности после вытяжки или других этапов обработки | Многовалковый горизонтальный правящий станок |
Перед выбором оборудования следует уточнить марку материала, исходные и конечные размеры, требуемые допуски, производительность и требования к последующей обработке.
7. Часто задаваемые вопросы
Можно ли предотвратить дефекты холодной вытяжки, снизив скорость вытяжки?
Не всегда. Снижение скорости может помочь при определённых условиях трения, смазки или температуры, но не исправит повреждённые волоки, неподходящий график обжатий или дефекты, уже имеющиеся в материале. Прежде чем менять скорость, следует установить первопричину.
Когда следует заменять волоку?
Волоку следует осмотреть при появлении повторяющихся следов на поверхности, аномальных изменений усилия вытяжки или дрейфа размеров. Решение о замене или восстановлении зависит от степени износа, состояния волоки и того, может ли она по-прежнему обеспечивать требуемые производственные допуски.
Повысьте качество холодной вытяжки вместе с HOREN Industrial
Предотвращение дефектов холодной вытяжки требует подходящего инструмента, стабильного контроля процесса и оборудования, соответствующего материалу и производственным требованиям.
HOREN Industrial поставляет машины холодной вытяжки, автоматические станки холодной вытяжки и многовалковые правильные станки для металлообработки.
Планируете ли вы новую производственную линию или совершенствуете существующий процесс холодной вытяжки, наша команда поможет оценить требования к оборудованию с учётом спецификаций материала, условий обработки и производительности.
Наше оборудование Связаться с HOREN