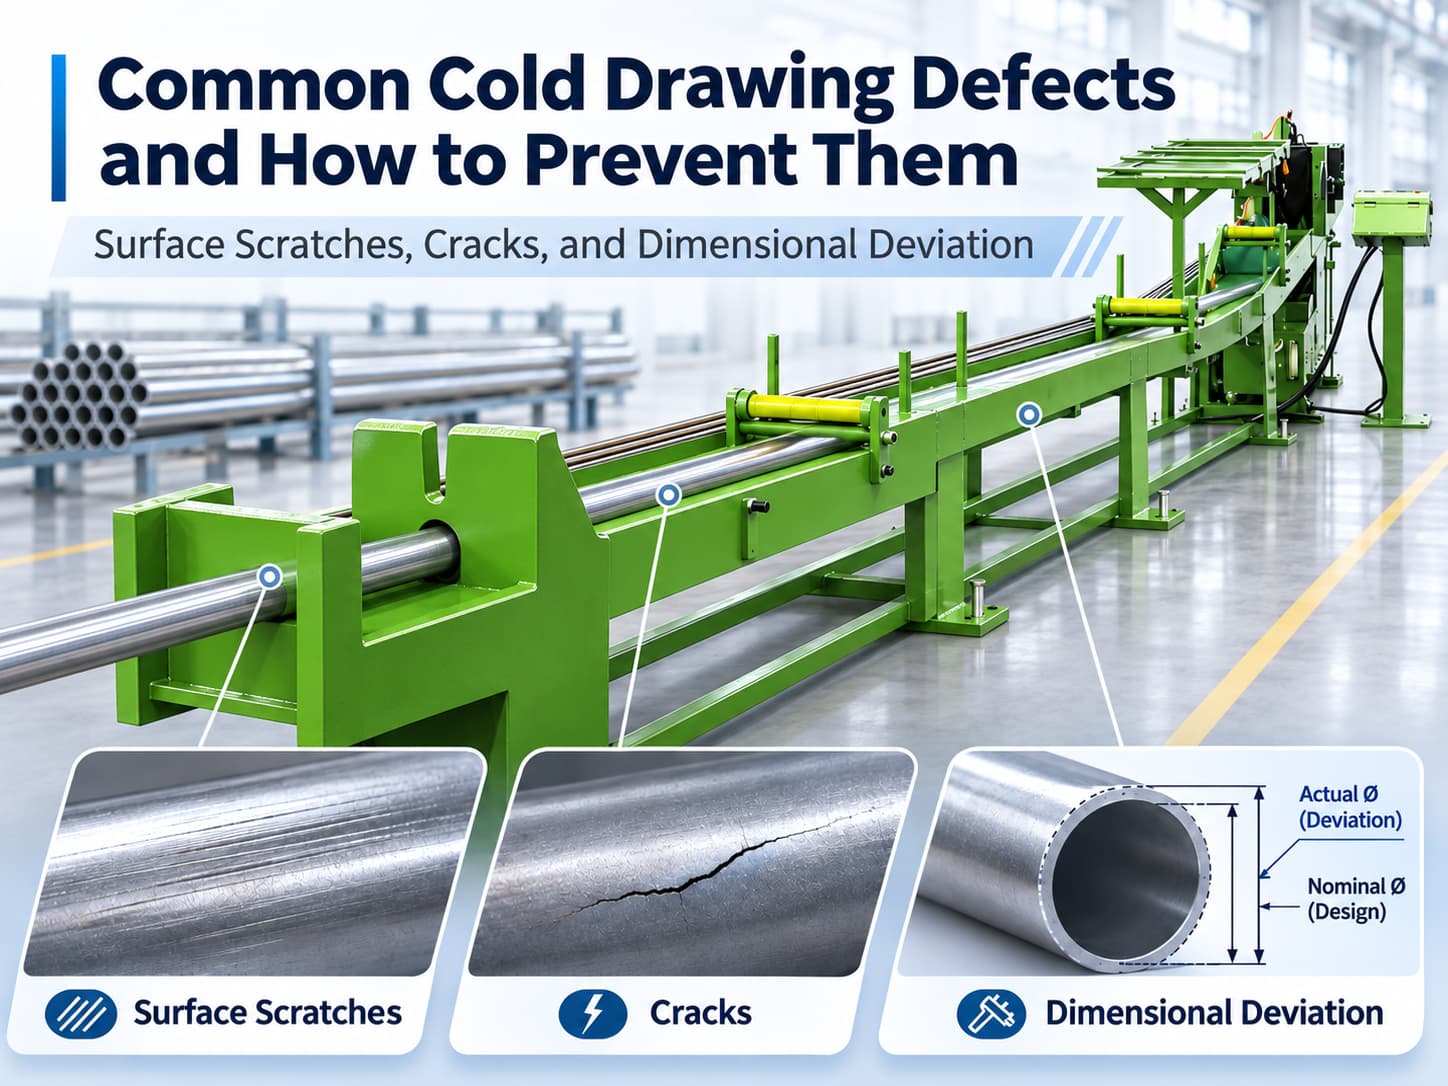
Vết xước bề mặt, vết nứt và sai lệch kích thước là những khuyết tật thường gặp trong quá trình kéo nguội. Nguyên nhân có thể do khuôn kéo bị mòn, bôi trơn không đủ, lượng giảm tiết diện mỗi lượt quá lớn hoặc phôi đầu vào không đồng nhất.
Những khuyết tật này ảnh hưởng đến chất lượng bề mặt, độ chính xác kích thước và tính toàn vẹn của vật liệu, có thể làm tăng tỷ lệ phế phẩm và chi phí sản xuất.
Để ngăn ngừa khuyết tật khi kéo nguội, nhà sản xuất cần xác định dạng khuyết tật, kiểm tra các điều kiện quy trình liên quan và khắc phục nguyên nhân gốc trước khi tiếp tục sản xuất.
Bài viết này giải thích nguyên nhân của ba khuyết tật kéo nguội phổ biến, các phương pháp xử lý sự cố thực tế và cách thiết bị gia công phù hợp hỗ trợ duy trì chất lượng sản xuất ổn định.
1. Tổng quan các khuyết tật kéo nguội thường gặp
Khuyết tật kéo nguội thường có thể được phát hiện thông qua kiểm tra bằng mắt, đo kích thước và thử nghiệm vật liệu. Bảng dưới đây tóm tắt ba vấn đề phổ biến và các yếu tố nhà sản xuất nên kiểm tra trước tiên.
| Khuyết tật | Triệu chứng điển hình | Nguyên nhân chính |
|---|---|---|
| Vết xước bề mặt | Vết dọc, rãnh, vết cào trên bề mặt | Bôi trơn kém, khuôn hư hỏng, nhiễm bẩn |
| Vết nứt | Nứt bề mặt, nứt bên trong | Giảm tiết diện quá mức, độ dẻo không đủ, khuyết tật vật liệu |
| Sai lệch kích thước | Biến động đường kính, độ ô van, độ dày thành không đều | Khuôn bị mòn, lệch tâm, phôi đầu vào không đồng nhất |
Các khuyết tật khác nhau có thể có chung yếu tố gây ra. Tuy nhiên, nhà sản xuất nên tránh thay đổi nhiều thông số quy trình cùng lúc trước khi xác định được nguyên nhân khả dĩ nhất.
2. Vết xước bề mặt: Nguyên nhân là gì và làm sao để phòng ngừa?
Vết xước bề mặt thường xuất hiện dưới dạng đường hoặc rãnh dọc theo hướng kéo. Chúng có thể ảnh hưởng đến ngoại quan sản phẩm và gây ra vấn đề trong các công đoạn gia công cơ khí, phủ bề mặt hoặc hoàn thiện tiếp theo.
Nguyên nhân phổ biến
Bôi trơn kém
Bôi trơn không đủ hoặc không đều làm tăng ma sát giữa phôi và khuôn kéo, có thể gây vết cào trên bề mặt.
Khuôn kéo bị hư hỏng
Bề mặt khuôn bị xước hoặc mòn có thể in lặp lại các vết lên vật liệu được kéo.
Vật liệu bị nhiễm bẩn
Vảy oxit, hạt kim loại hoặc tạp chất khác có thể bị kẹt giữa vật liệu và khuôn, làm hỏng bề mặt trong quá trình kéo.
Cách phòng ngừa vết xước bề mặt
- Kiểm tra độ phủ, tính phù hợp và độ sạch của chất bôi trơn.
- Kiểm tra khuôn kéo xem có vết cào, mòn hoặc hư hỏng bề mặt hay không.
- Làm sạch phôi đầu vào trước khi kéo.
- Kiểm tra thanh dẫn hướng vật liệu và thiết bị vận chuyển xem có gây hư hỏng do tiếp xúc hay không.
3. Vết nứt: Vì sao xuất hiện trong quá trình kéo nguội?
Vết nứt xảy ra khi vật liệu không thể chịu được biến dạng hoặc ứng suất trong quá trình gia công. Tùy vào vật liệu và điều kiện kéo, vết nứt có thể hình thành trên bề mặt hoặc bên trong.
Khác với vết xước nông trên bề mặt, vết nứt có thể làm suy giảm tính toàn vẹn của vật liệu và khiến sản phẩm bị loại bỏ.
Nguyên nhân phổ biến
Lượng giảm tiết diện mỗi lượt quá lớn
Mức giảm tiết diện lớn có thể làm ứng suất kéo vượt quá khả năng biến dạng của vật liệu, làm tăng nguy cơ nứt.
Độ dẻo của vật liệu không đủ
Gia công nguội có thể làm tăng độ cứng và giảm độ dẻo còn lại của nhiều kim loại. Nếu biến dạng tích lũy qua nhiều lượt, việc kéo thêm có thể gây phá hủy.
Hình học khuôn hoặc trạng thái vật liệu không phù hợp
Hình học khuôn không phù hợp có thể tạo ra dòng chảy vật liệu và phân bố ứng suất bất lợi. Các khuyết tật sẵn có trong vật liệu cũng có thể phát triển thành vết nứt rõ rệt trong quá trình kéo.
Cách phòng ngừa vết nứt
- Thiết lập lịch trình giảm tiết diện phù hợp với vật liệu và kích thước mục tiêu.
- Kiểm tra phôi đầu vào xem có đường gấp nếp, vết nứt và các khuyết tật khác hay không.
- Xác nhận hình học khuôn đáp ứng yêu cầu kéo.
- Cân nhắc ủ trung gian khi đặc tính hóa bền biến dạng của vật liệu yêu cầu.
- Điều tra nguyên nhân lực kéo tăng bất thường trước khi tiếp tục sản xuất.
Cách tính lượng giảm tiết diện mỗi lượt?
Tỷ lệ giảm diện tích tiết diện được tính theo công thức:
- A0: Diện tích tiết diện ban đầu
- Af: Diện tích tiết diện cuối cùng
- R: Tỷ lệ phần trăm giảm diện tích tiết diện
Đối với kéo ống, cần tính đến cả kích thước ngoài và trong khi tính diện tích tiết diện kim loại.
4. Sai lệch kích thước: Điều gì khiến độ chính xác khi kéo không ổn định?
Sai lệch kích thước xảy ra khi vật liệu thành phẩm không đạt dung sai quy định về đường kính, hình học tiết diện hoặc độ dày thành.
Điều này đặc biệt quan trọng đối với thanh và ống chính xác dùng trong gia công cơ khí, lắp ráp và linh kiện công nghiệp.
Nguyên nhân phổ biến
Khuôn bị mòn
Sự mòn của khuôn kéo có thể dần làm thay đổi kích thước tạo hình thực tế, dẫn đến biến động kích thước trong quá trình sản xuất.
Dụng cụ bị lệch tâm
Sự lệch tâm giữa khuôn kéo, hướng cấp phôi và dụng cụ bên trong có thể gây biến dạng không đều hoặc độ dày thành ống không đồng nhất.
Phôi đầu vào không đồng nhất
Sự khác biệt về kích thước, hình dạng hoặc đặc tính ban đầu của vật liệu có thể ảnh hưởng đến thành phẩm ngay cả khi cài đặt máy không thay đổi.
Cách nâng cao độ chính xác kích thước
- Kiểm tra khuôn kéo và xác nhận kích thước khuôn.
- Duy trì độ đồng tâm chính xác giữa khuôn và trục cấp phôi.
- Đo phôi đầu vào trước khi kéo.
- Theo dõi điều kiện kéo và điều tra các thay đổi bất thường.
- Đo kích thước thành phẩm theo chu kỳ sản xuất đã quy định.
Đối với kéo ống, chỉ đo đường kính ngoài là chưa đủ. Độ dày thành, độ ô van và các dung sai hình học quy định khác cũng có thể cần được kiểm tra.
Độ chính xác kích thước có giống độ thẳng không?
Không. Độ chính xác kích thước mô tả kích thước và hình học của tiết diện, còn độ thẳng mô tả độ lệch so với trục dọc thẳng.
Một sản phẩm có thể đạt dung sai đường kính nhưng vẫn cần nắn thẳng ở công đoạn sau.
Để hiểu chi tiết cách các điều kiện kéo, ủ nhiệt và nắn thẳng tác động lẫn nhau, hãy đọc Tại sao các ống lại bị cong trở lại sau khi ủ nhiệt và nắn thẳng?
5. Danh sách kiểm tra xử lý sự cố kéo nguội
Khi khuyết tật xuất hiện trong sản xuất, bước đầu tiên là xác định dạng khuyết tật và điều kiện quy trình nào cần được kiểm tra.
Danh sách dưới đây giúp người vận hành ưu tiên xử lý sự cố mà không phải điều chỉnh thiết bị không cần thiết.
| Vấn đề quan sát được | Ưu tiên kiểm tra đầu tiên | Biện pháp đề xuất |
|---|---|---|
| Vết xước dọc liên tục | Bề mặt khuôn | Kiểm tra vết cào hoặc hư hỏng |
| Vết bề mặt ngẫu nhiên | Bôi trơn và độ sạch của vật liệu | Loại bỏ chất bẩn và kiểm tra các điểm tiếp xúc |
| Nứt sau khi kéo | Lịch trình giảm tiết diện và trạng thái vật liệu | Xem xét lại lượng giảm mỗi lượt và độ dẻo |
| Nứt bề mặt lặp lại | Phôi đầu vào | Kiểm tra khuyết tật có sẵn |
| Đường kính thay đổi dần | Khuôn bị mòn | Đo và kiểm tra kích thước khuôn |
| Độ dày thành ống không đều | Độ đồng tâm dụng cụ và hình học ống phôi | Kiểm tra khuôn, lõi (mandrel) và kích thước ban đầu |
| Kích thước không đồng nhất giữa các lô | Phôi đầu vào và hồ sơ quy trình | So sánh thông số kỹ thuật vật liệu và thông số kéo |
Cần ghi nhận những dữ liệu sản xuất nào?
Với các khuyết tật lặp lại, nhà sản xuất nên ghi lại:
- Mác vật liệu và kích thước phôi đầu vào
- Mã nhận dạng và tình trạng khuôn
- Lượng giảm tiết diện mỗi lượt
- Điều kiện bôi trơn
- Tốc độ kéo và dữ liệu lực kéo hiện có
- Kết quả kiểm tra và vị trí khuyết tật
Ghi nhận các thông tin này giúp nhà sản xuất phân biệt vấn đề vật liệu đơn lẻ với các vấn đề lặp lại về dụng cụ hoặc quy trình.
6. Thiết bị phù hợp giúp cải thiện chất lượng kéo nguội như thế nào?
Thiết bị kéo nguội phù hợp hỗ trợ cấp phôi ổn định, kiểm soát điều kiện kéo và sản xuất lặp lại ổn định.
Tuy nhiên, việc lựa chọn thiết bị cần dựa trên đặc tính vật liệu, yêu cầu kích thước, nhu cầu giảm tiết diện và sản lượng.
Máy kéo nguội
Máy kéo nguội của HOREN được thiết kế để gia công thanh, ống và dây kim loại.
Dòng sản phẩm bao gồm máy kéo nguội thanh và máy kéo ống, với nhiều cấu hình kéo khác nhau cho từng yêu cầu sản xuất cụ thể.
Một băng kéo được lựa chọn phù hợp sẽ cung cấp năng lực kéo cần thiết, trong khi độ chính xác kích thước và chất lượng bề mặt còn phụ thuộc vào khuôn, bôi trơn và phôi đầu vào phù hợp.
Máy kéo nguội tự động
Đối với nhà sản xuất cần sản lượng cao hơn, HOREN cung cấp Máy kéo nguội tự động .
Dòng HS tích hợp các công đoạn nạp phôi, cấp phôi, đẩy đầu nhọn bằng thủy lực, kéo và xả phôi thông qua hệ thống tự động điều khiển bằng PLC.
Các hệ thống này đặc biệt phù hợp cho ứng dụng kéo thanh có tiết diện tròn, vuông và lục giác.
Tự động hóa giúp giảm thao tác thủ công lặp lại và hỗ trợ tính nhất quán trong sản xuất, nhưng tự nó không thể loại bỏ các khuyết tật do dụng cụ hoặc điều kiện vật liệu không phù hợp.
Máy duỗi thẳng ngang nhiều con lăn
Sau khi kéo nguội, một số sản phẩm có thể cần nắn thẳng để đáp ứng yêu cầu độ thẳng cuối cùng.
Máy duỗi thẳng ngang nhiều con lăn của HOREN cung cấp khả năng hiệu chỉnh ở công đoạn sau cho các loại ống, thanh và dây phù hợp.
Nắn thẳng nên được xem là một công đoạn hoàn thiện riêng biệt, không phải giải pháp cho vết xước bề mặt, vết nứt hoặc kích thước tiết diện vượt dung sai.
Nên cân nhắc thiết bị nào?
| Yêu cầu sản xuất | Thiết bị đề xuất |
|---|---|
| Giảm kích thước có kiểm soát cho thanh hoặc ống kim loại | Máy kéo nguội |
| Sản xuất số lượng lớn với hệ thống vận chuyển vật liệu tự động | Máy kéo nguội tự động |
| Cải thiện độ thẳng sau khi kéo hoặc các công đoạn gia công khác | Máy duỗi thẳng ngang nhiều con lăn |
Trước khi chọn thiết bị, nhà sản xuất nên xác nhận mác vật liệu, kích thước ban đầu và cuối cùng, dung sai yêu cầu, năng lực sản xuất và yêu cầu gia công tiếp theo.
7. Câu hỏi thường gặp
Giảm tốc độ kéo có ngăn ngừa được khuyết tật kéo nguội không?
Không phải lúc nào cũng vậy. Tốc độ kéo thấp hơn có thể hữu ích trong một số điều kiện ma sát, bôi trơn hoặc nhiệt độ nhất định, nhưng không thể khắc phục khuôn bị hư hỏng, lịch trình giảm tiết diện không phù hợp hoặc khuyết tật đã có sẵn trong vật liệu. Cần xác định nguyên nhân gốc trước khi điều chỉnh tốc độ.
Khi nào nên thay khuôn kéo?
Nên kiểm tra khuôn kéo khi xuất hiện vết bề mặt lặp lại, lực kéo thay đổi bất thường hoặc kích thước bị trôi. Việc thay mới hay phục hồi khuôn phụ thuộc vào mức độ mòn, tình trạng khuôn và khả năng khuôn còn đáp ứng dung sai sản xuất yêu cầu hay không.
Nâng cao chất lượng kéo nguội cùng HOREN Industrial
Ngăn ngừa khuyết tật kéo nguội đòi hỏi dụng cụ phù hợp, kiểm soát quy trình nhất quán và thiết bị tương thích với vật liệu cũng như yêu cầu sản xuất.
HOREN Industrial cung cấp máy kéo nguội, máy kéo nguội tự động và máy duỗi thẳng ngang nhiều con lăn cho các ứng dụng gia công kim loại.
Dù bạn đang lên kế hoạch cho dây chuyền sản xuất mới hay cải tiến quy trình kéo nguội hiện có, đội ngũ của chúng tôi có thể hỗ trợ đánh giá nhu cầu thiết bị dựa trên thông số vật liệu, điều kiện gia công và năng lực sản xuất.
Khám phá thiết bị của chúng tôi Liên hệ HOREN